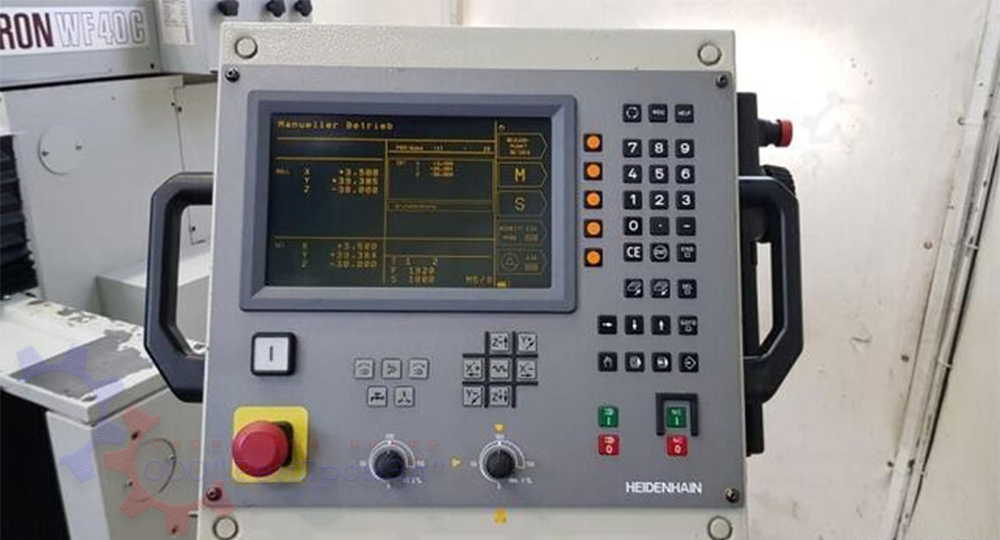
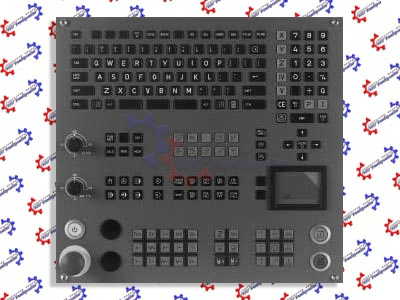
Ремонт мониторов ЧПУ и пультов управления HEIDENHAIN в Тольятти: диагностика ошибок и восстановление оборудования
Системы числового программного управления HEIDENHAIN широко применяются на современных металлообрабатывающих станках, фрезерных и токарных обрабатывающих центрах, координатно-расточных установках и другом промышленном оборудовании. Монитор ЧПУ и пульт оператора обеспечивают взаимодействие специалиста с системой управления, отображают технологическую информацию, позволяют вводить управляющие программы, контролировать рабочие параметры и изменять настройки станка. Поэтому даже незначительный дефект дисплея, клавиатуры или электронной платы может привести к затруднению работы оборудования, остановке технологического процесса и возникновению производственных потерь.
Сервисный центр «РемПромЭл» в Тольятти выполняет диагностику и ремонт мониторов ЧПУ HEIDENHAIN, пультов оператора, панелей управления и связанных с ними электронных узлов. Мы работаем с промышленными устройствами, которые используются в составе станочных систем числового программного управления. Восстановление работоспособности оборудования проводится в условиях сервисного центра. Выезд специалистов на территорию предприятия заказчика не предусмотрен. На выполненный ремонт предоставляется гарантия сроком 1 год.
Неисправность монитора или пульта HEIDENHAIN не всегда означает выход из строя всей системы ЧПУ. Причиной отказа может быть повреждение блока питания, деградация подсветки, неисправность матрицы, нарушение контактов, дефект интерфейсной платы, износ клавиш или повреждение цепей обработки сигналов. Правильная диагностика позволяет определить неисправный компонент и выбрать технически обоснованный способ восстановления без необоснованной замены исправных узлов.
Особенности мониторов и пультов управления HEIDENHAIN
Оборудование HEIDENHAIN разрабатывается для эксплуатации в составе промышленных систем управления станками. Монитор и панель оператора являются важными элементами рабочего места станочника. Они обеспечивают отображение координат, режимов обработки, сообщений системы, программных данных и диагностической информации. В зависимости от модели устройства могут иметь различные типы дисплеев, органы управления, интерфейсы подключения и конструкцию электронных модулей.
Промышленные панели управления отличаются от обычных компьютерных мониторов условиями эксплуатации и конструктивным исполнением. Они рассчитаны на длительную работу, воздействие вибраций, температурные колебания, электромагнитные помехи и другие факторы производственной среды. Однако продолжительная эксплуатация, запылённость, перегрев, нестабильное питание и естественное старение компонентов постепенно приводят к снижению надёжности оборудования.
При ремонте важно учитывать не только внешние проявления неисправности, но и особенности конкретной модели HEIDENHAIN. Одинаковый симптом у разных устройств может быть вызван совершенно разными причинами. Например, отсутствие изображения может указывать на неисправность подсветки, самой матрицы, платы управления дисплеем, внутренних соединений или источника питания. Если экран включается, но не отображает данные системы ЧПУ, дополнительно проверяются сигнальные цепи и интерфейсы обмена.
В процессе диагностики специалисты определяют состояние электронных компонентов, проверяют питание, анализируют поведение устройства при включении и исследуют признаки нестабильной работы. Такой подход позволяет отличить неисправность самого монитора от проблем, связанных с управляющей системой станка, кабельными соединениями или внешними модулями.
Какие мониторы и пульты HEIDENHAIN требуют ремонта
Необходимость ремонта возникает у оборудования различных поколений. В производственной эксплуатации встречаются панели оператора, специализированные дисплеи и пульты, работающие совместно с системами управления HEIDENHAIN. В частности, диагностика может потребоваться устройствам, установленным на станках с системами iTNC 530 и iTNC 640.
Система iTNC 530 используется на большом количестве фрезерных и многофункциональных станков. Её монитор и панель управления обеспечивают доступ к программированию, настройке технологических параметров и контролю обработки. Неисправности дисплея или органов ввода могут затруднять выполнение операций даже в том случае, если основная система ЧПУ продолжает функционировать.
iTNC 640 представляет собой более современную систему управления, рассчитанную на решение широкого круга задач металлообработки. Оператор получает доступ к технологическим данным, сообщениям системы и диагностическим функциям через интерфейс управления. Поэтому неисправность монитора или пульта может сопровождаться появлением дополнительных сообщений, которые необходимо правильно интерпретировать при поиске причины отказа.
Ремонт монитора ЧПУ HEIDENHAIN предполагает проверку не только дисплейного модуля, но и связанных с ним компонентов. При необходимости исследуются цепи питания, электронные платы, разъёмы, соединительные шлейфы и элементы подсветки. При ремонте пульта управления HEIDENHAIN отдельно оценивается состояние клавиатуры, кнопок, переключателей, сенсорных элементов и электронной части панели.
Перед обращением в сервис желательно уточнить обозначение модели, тип системы управления и характер проявления неисправности. Фотография заводской маркировки и описание поведения оборудования при включении помогают предварительно определить направление диагностики.
Основные неисправности мониторов HEIDENHAIN
Одной из наиболее распространённых причин обращения в сервис является отсутствие изображения на экране. Монитор может не включаться, оставаться полностью тёмным или демонстрировать признаки запуска без появления рабочего интерфейса. При этом нельзя сразу утверждать, что неисправна матрица. Подобные симптомы возникают при нарушении питания, повреждении электронных компонентов, неисправности подсветки или проблемах с передачей видеосигнала.
Если экран остаётся тёмным, но при внешнем освещении на нём можно различить слабое изображение, необходимо проверить цепи подсветки. Причиной может быть износ светодиодных элементов, неисправность преобразователя или повреждение управляющей электроники. Если же подсветка работает, но изображение отсутствует полностью, проверяется прохождение сигнала от платы управления к дисплейному модулю.
Другой характерный дефект — искажение изображения. На дисплее могут появляться горизонтальные или вертикальные полосы, мерцание, цветовые пятна, участки с неправильной яркостью, символы с искажёнными контурами. Иногда изображение становится нестабильным после прогрева оборудования. Такие проявления могут быть связаны с повреждением матрицы, нарушением контактов, дефектами шлейфов или электронных компонентов.
Отдельного внимания требует самопроизвольное отключение монитора. Устройство может нормально работать после включения, но через некоторое время терять изображение. Если неисправность возникает после прогрева, необходимо проверить температурный режим электронных компонентов, состояние системы питания и качество электрических соединений. Периодические отказы особенно опасны тем, что затрудняют диагностику без полноценного тестирования.
Проблемы с яркостью также могут свидетельствовать о технической неисправности. Экран становится слишком тусклым, изображение плохо различимо при обычном освещении или яркость меняется без команды оператора. В таких случаях проверяются подсветка, её драйвер, цепи управления и соответствующие элементы платы.
Если монитор запускается не каждый раз, долго выходит в рабочий режим или периодически перезагружается, необходимо исследовать блок питания и внутренние цепи. Причиной нестабильности могут быть деградация конденсаторов, нарушение пайки, повреждение стабилизаторов напряжения и другие дефекты электронных компонентов.
Неисправности пульта управления HEIDENHAIN
Пульт управления HEIDENHAIN подвергается постоянным механическим нагрузкам. Оператор регулярно использует клавиши, функциональные кнопки, переключатели и другие элементы ввода. Со временем контакты изнашиваются, механические части теряют первоначальные свойства, а внутрь корпуса могут проникать пыль и загрязнения. В результате отдельные команды перестают регистрироваться или выполняются нестабильно.
Распространённый повод для ремонта — отсутствие реакции на нажатие клавиш. При этом часть кнопок может работать нормально, а остальные не реагировать на действия оператора. Иногда команда регистрируется только после повторного нажатия или при приложении повышенного усилия. Подобные симптомы могут свидетельствовать об износе контактных элементов, повреждении клавиатурной матрицы, загрязнении контактных площадок или неисправности электронной платы.
Другой вариант неисправности — самопроизвольное срабатывание кнопок. На экране появляются команды, которые оператор не вводил, либо устройство регистрирует многократные нажатия одной клавиши. Причиной могут быть замыкания в цепях клавиатуры, повреждение проводников, попадание влаги или нарушение работы контроллера панели.
Механические повреждения корпуса также требуют внимания. Трещины, деформация креплений, повреждение защитных элементов и нарушение герметичности создают дополнительные риски для электронной части. Через повреждённый корпус внутрь могут попадать производственные загрязнения, что ускоряет износ контактов и способствует возникновению коротких замыканий.
В некоторых случаях пульт включается, но отдельные органы управления не функционируют. Это может быть связано с повреждением соединительного кабеля, разъёма, внутреннего шлейфа или платы обработки сигналов. Для определения причины проводится проверка электрических соединений и функциональности элементов ввода.
Ремонт пульта управления HEIDENHAIN должен учитывать конструкцию конкретной панели. Простая замена неисправной кнопки не всегда решает проблему, если повреждение затронуло общую цепь опроса клавиатуры или электронный контроллер. Поэтому после восстановления отдельных компонентов проверяется работоспособность всей панели в доступных режимах.
Почему нельзя игнорировать первые признаки неисправности
Периодическое мерцание дисплея, нестабильная работа клавиш или самопроизвольное отключение монитора часто воспринимаются как временные сбои. Однако подобные проявления могут быть первыми признаками развивающегося дефекта. Продолжение эксплуатации неисправного устройства повышает вероятность полного отказа и затрудняет дальнейшее восстановление.
Особенно важно своевременно реагировать на признаки перегрева, запах перегретой изоляции, появление нехарактерных звуков, следов влаги и нестабильность питания. При обнаружении таких симптомов необходимо прекратить эксплуатацию устройства и организовать техническую диагностику. Самостоятельное вскрытие промышленного оборудования без соответствующей квалификации может привести к дополнительным повреждениям.
Нельзя также считать любое сообщение системы ЧПУ доказательством неисправности монитора или пульта. Ошибка может относиться к программной части, приводам, датчикам, периферийным устройствам или каналам связи. Для правильного определения причины необходимо учитывать контекст появления сообщения, состояние станка и результаты проверки аппаратных узлов.
Коды ошибок iTNC 640. Таблица стандартных сообщений FN 14: ERROR
Система HEIDENHAIN iTNC 640 поддерживает функцию FN 14: ERROR, которая позволяет выводить сообщения, заданные в управляющей программе. При выполнении соответствующего блока система прерывает выполнение программы или тестовый прогон и отображает предусмотренный текст. Для продолжения работы требуется повторный запуск программы.
Диапазон номеров сообщений зависит от их источника. В руководстве HEIDENHAIN указано, что номера 0–999 и 3000–9999 могут назначаться изготовителем станка, а сообщения в других диапазонах относятся к системным. Поэтому для полной расшифровки конкретного сообщения необходимо учитывать документацию производителя оборудования и версию программного обеспечения.
В таблице представлены стандартные сообщения FN 14: ERROR, предусмотренные HEIDENHAIN. Перевод на русский язык поясняет смысл сообщения, но не заменяет оригинальную формулировку, отображаемую системой.
Сообщения iTNC 640 с кодами 1000–1094
Код
Сообщение HEIDENHAIN
Расшифровка на русском языке
1000
Spindle?
Необходимо проверить состояние шпинделя: шпиндель не включён или не подтверждено его включение.
1001
Tool axis is missing
Не задана ось инструмента.
1002
Tool radius too small
Слишком малый радиус инструмента.
1003
Tool radius too large
Слишком большой радиус инструмента.
1004
Range exceeded
Превышен допустимый диапазон значения или перемещения.
1005
Start position incorrect
Неправильно задано исходное положение.
1006
ROTATION not permitted
Поворот ROTATION в текущих условиях не разрешён.
1007
SCALING FACTOR not permitted
Недопустимое использование коэффициента масштабирования.
1008
MIRROR IMAGE not permitted
Зеркальное отображение MIRROR IMAGE не разрешено.
1009
Datum shift not permitted
Смещение нулевой точки не разрешено.
1010
Feed rate is missing
Не задана подача.
1011
Input value incorrect
Введено неправильное значение.
1012
Incorrect sign
Неверный знак числового значения.
1013
Entered angle not permitted
Введён недопустимый угол.
1014
Touch point inaccessible
Точка касания недоступна.
1015
Too many points
Задано слишком много точек.
1016
Contradictory input
Противоречивые исходные данные.
1017
CYCL incomplete
Цикл задан не полностью.
1018
Plane wrongly defined
Неправильно определена рабочая плоскость.
1019
Wrong axis programmed
В программе задана неправильная ось.
1020
Wrong rpm
Неправильно задана частота вращения шпинделя.
1021
Radius comp. undefined
Не определена коррекция радиуса инструмента.
1022
Rounding-off undefined
Не определён параметр скругления.
1023
Rounding radius too large
Радиус скругления слишком большой.
1024
Program start undefined
Не определена начальная точка программы.
1025
Excessive nesting
Превышена допустимая глубина вложенности.
1026
Angle reference missing
Не задана опорная ось для определения угла.
1027
No fixed cycle defined
Не определён стандартный цикл обработки.
1028
Slot width too small
Ширина паза слишком мала.
1029
Pocket too small
Карман имеет слишком малые размеры.
1030
Q202 not defined
Не задан параметр Q202.
1031
Q205 not defined
Не задан параметр Q205.
1032
Q218 must be greater than Q219
Значение Q218 должно быть больше Q219.
1033
CYCL 210 not permitted
Использование цикла CYCL 210 не разрешено.
1034
CYCL 211 not permitted
Использование цикла CYCL 211 не разрешено.
1035
Q220 too large
Значение параметра Q220 слишком велико.
1036
Q222 must be greater than Q223
Значение Q222 должно быть больше Q223.
1037
Q244 must be greater than 0
Параметр Q244 должен быть больше нуля.
1038
Q245 must not equal Q246
Параметры Q245 и Q246 не должны быть равны.
1039
Angle range must be under 360°
Диапазон угла должен быть меньше 360°.
1040
Q223 must be greater than Q222
Значение Q223 должно быть больше Q222.
1041
Q214: 0 not permitted
Нулевое значение параметра Q214 не допускается.
1042
Traverse direction not defined
Не задано направление перемещения.
1043
No datum table active
Не активирована таблица нулевых точек.
1044
Position error: center in axis 1
Ошибка положения центра по первой оси.
1045
Position error: center in axis 2
Ошибка положения центра по второй оси.
1046
Hole diameter too small
Диаметр отверстия слишком мал.
1047
Hole diameter too large
Диаметр отверстия слишком велик.
1048
Stud diameter too small
Диаметр выступа или штифта слишком мал.
1049
Stud diameter too large
Диаметр выступа или штифта слишком велик.
1050
Pocket too small: rework axis 1
Карман слишком мал: требуется доработка по первой оси.
1051
Pocket too small: rework axis 2
Карман слишком мал: требуется доработка по второй оси.
1052
Pocket too large: scrap axis 1
Карман слишком велик: деталь бракуется по первой оси.
1053
Pocket too large: scrap axis 2
Карман слишком велик: деталь бракуется по второй оси.
1054
Stud too small: scrap axis 1
Выступ слишком мал: деталь бракуется по первой оси.
1055
Stud too small: scrap axis 2
Выступ слишком мал: деталь бракуется по второй оси.
1056
Stud too large: rework axis 1
Выступ слишком велик: требуется доработка по первой оси.
1057
Stud too large: rework axis 2
Выступ слишком велик: требуется доработка по второй оси.
1058
TCHPROBE 425: length exceeds max
Цикл TCHPROBE 425: измеренная длина превышает максимальное значение.
1059
TCHPROBE 425: length below min
Цикл TCHPROBE 425: измеренная длина меньше минимального значения.
1060
TCHPROBE 426: length exceeds max
Цикл TCHPROBE 426: длина превышает допустимый максимум.
1061
TCHPROBE 426: length below min
Цикл TCHPROBE 426: длина меньше допустимого минимума.
1062
TCHPROBE 430: diameter too large
Цикл TCHPROBE 430: диаметр слишком велик.
1063
TCHPROBE 430: diameter too small
Цикл TCHPROBE 430: диаметр слишком мал.
1064
No measuring axis defined
Не задана измерительная ось.
1065
Tool breakage tolerance exceeded
Превышен допуск контроля поломки инструмента.
1066
Enter Q247 unequal to 0
Параметр Q247 должен быть отличен от нуля.
1067
Enter Q247 greater than 5
Значение Q247 должно быть больше 5.
1068
Datum table?
Необходимо проверить таблицу нулевых точек.
1069
Enter Q351 unequal to 0
Параметр Q351 должен быть отличен от нуля.
1070
Thread depth too large
Глубина резьбы слишком велика.
1071
Missing calibration data
Отсутствуют данные калибровки.
1072
Tolerance exceeded
Превышен установленный допуск.
1073
Block scan active
Активна функция поиска или просмотра блока программы.
1074
ORIENTATION not permitted
Функция ORIENTATION не разрешена.
1075
3D ROT not permitted
Функция 3D ROT не разрешена.
1076
Activate 3D ROT
Необходимо активировать функцию 3D ROT.
1077
Enter depth as negative
Глубину необходимо задавать отрицательным значением.
1078
Q303 in meas. cycle undefined!
В измерительном цикле не определён параметр Q303.
1079
Tool axis not allowed
Выбранная ось инструмента не допускается.
1080
Calculated values incorrect
Рассчитанные значения некорректны.
1081
Contradictory meas. points
Противоречивые измерительные точки.
1082
Incorrect clearance height
Неправильно задана высота безопасного отвода.
1083
Contradictory plunge type
Противоречивые параметры способа врезания.
1084
This fixed cycle not allowed
Данный стандартный цикл не разрешён.
1085
Line is write-protected
Строка защищена от записи.
1086
Oversize greater than depth
Припуск превышает глубину обработки.
1087
No point angle defined
Не задан угол при вершине инструмента.
1088
Contradictory data
Противоречивые данные.
1089
Slot position 0 not allowed
Нулевое положение паза не допускается.
1090
Enter an infeed not equal to 0
Необходимо задать ненулевую величину врезания.
1091
Switchover of Q399 not allowed
Переключение параметра Q399 не разрешено.
1092
Tool not defined
Инструмент не определён.
1093
Tool number not permitted
Недопустимый номер инструмента.
1094
Tool name not permitted
Недопустимое имя инструмента.
Сообщения iTNC 640 с кодами 1095–1136
Код
Сообщение HEIDENHAIN
Расшифровка на русском языке
1095
Software option not active
Не активирована необходимая программная опция.
1096
Kinematics cannot be restored
Не удалось восстановить кинематическую конфигурацию станка.
1097
Function not permitted
Выполнение функции не разрешено.
1098
Contradictory workpc. blank dim.
Противоречивые размеры заготовки.
1099
Measuring position not allowed
Заданное положение измерения не допускается.
1100
Kinematic access not possible
Доступ к кинематическим данным невозможен.
1101
Meas. pos. not in traverse range
Положение измерения находится за пределами диапазона перемещения.
1102
Preset compensation not possible
Компенсация базовой точки Preset невозможна.
1103
Tool radius too large
Радиус инструмента слишком велик.
1104
Plunging type is not possible
Выбранный способ врезания невозможен.
1105
Plunge angle incorrectly defined
Неправильно задан угол врезания.
1106
Angular length is undefined
Не определена угловая длина.
1107
Slot width is too large
Ширина паза слишком велика.
1108
Scaling factors not equal
Коэффициенты масштабирования не равны.
1109
Tool data inconsistent
Данные инструмента противоречат друг другу.
1110
MOVE not possible
Выполнение перемещения MOVE невозможно.
1111
Presetting not allowed!
Установка базовой точки Preset не разрешена.
1112
Thread angle too small!
Угол резьбы слишком мал.
1113
3-D ROT status is contradictory!
Противоречивое состояние функции 3-D ROT.
1114
Configuration is incomplete
Конфигурация задана не полностью.
1115
No turning tool is active
Не активирован токарный инструмент.
1116
Tool orientation is inconsistent
Ориентация инструмента задана некорректно.
1117
Angle not possible!
Заданный угол невозможно использовать.
1118
Radius too small!
Радиус слишком мал.
1119
Thread runout too short!
Недостаточная длина сбега резьбы.
1120
Contradictory meas. points
Противоречивые измерительные точки.
1121
Too many limits
Задано слишком много ограничений.
1122
Machining strategy with limits not possible
Стратегия обработки с заданными ограничениями невозможна.
1123
Machining direction not possible
Заданное направление обработки невозможно.
1124
Check the thread pitch!
Необходимо проверить шаг резьбы.
1125
Angle cannot be calculated
Не удалось рассчитать угол.
1126
Eccentric turning not possible
Эксцентриковое точение невозможно.
1127
No milling tool is active
Не активирован фрезерный инструмент.
1128
Insufficient length of cutting edge
Недостаточная длина режущей кромки.
1129
Gear definition is inconsistent or incomplete
Описание зубчатого колеса противоречиво или неполное.
1130
No finishing allowance provided
Не задан припуск на чистовую обработку.
1131
Line does not exist in table
Указанная строка отсутствует в таблице.
1132
Probing process not possible
Измерительный процесс с использованием щупа невозможен.
1133
Coupling function not possible
Функция сопряжения или синхронизации невозможна.
1134
Machining cycle is not supported by this NC software
Данный цикл обработки не поддерживается установленным ПО ЧПУ.
1135
Touch probe cycle is not supported by this NC software
Измерительный цикл щупа не поддерживается установленной версией ПО ЧПУ.
1136
NC program aborted
Выполнение управляющей программы NC прервано.
Сообщения iTNC 640 с кодами 1137–1191
Код
Сообщение HEIDENHAIN
Расшифровка на русском языке
1137
Touch probe data incomplete
Данные измерительного щупа заданы не полностью.
1138
LAC function not possible
Функция LAC недоступна в текущих условиях.
1139
Rounding radius or chamfer is too large!
Радиус скругления или размер фаски слишком велики.
1140
Axis angle not equal to tilt angle
Угол оси не совпадает с углом наклона.
1141
Character height not defined
Не задана высота символов.
1142
Excessive character height
Высота символов превышает допустимое значение.
1143
Tolerance error: Workpiece rework
Ошибка допуска: заготовка требует дополнительной обработки.
1144
Tolerance error: Workpiece scrap
Ошибка допуска: заготовка подлежит браковке.
1145
Faulty dimension definition
Неправильно определены размеры.
1146
Illegal entry in compensation table
Недопустимая запись в таблице компенсаций.
1147
Transformation not possible
Преобразование координат невозможно.
1148
Tool spindle incorrectly configured
Шпиндель инструмента сконфигурирован неправильно.
1149
Offset of the turning spindle unknown
Неизвестно смещение токарного шпинделя.
1150
Global program settings are active
Активны глобальные настройки программы.
1151
Faulty configuration of OEM macros
Некорректная конфигурация макросов OEM.
1152
The combination of programmed oversizes is not possible
Комбинация заданных припусков недопустима.
1153
Measured value not captured
Измеренное значение не было зарегистрировано.
1154
Check the monitoring of the tolerance
Необходимо проверить контроль допуска.
1155
Hole is smaller than the stylus tip
Отверстие меньше диаметра наконечника измерительного щупа.
1156
Preset cannot be set
Не удаётся установить базовую точку Preset.
1157
Alignment of a rotary table is not possible
Выравнивание поворотного стола невозможно.
1158
Alignment of rotary axes is not possible
Выравнивание поворотных осей невозможно.
1159
Infeed limited to length of cutting edge
Глубина врезания ограничена длиной режущей кромки.
1160
Machining depth defined as 0
Глубина обработки задана равной нулю.
1161
Tool type is unsuitable
Выбран неподходящий тип инструмента.
1162
Finishing allowance not defined
Не задан припуск на чистовую обработку.
1163
Machine datum could not be written
Не удалось записать машинную базовую точку.
1164
Spindle for synchronization could not be ascertained
Не удалось определить шпиндель для синхронизации.
1165
Function is not possible in the active operating mode
Функция недоступна в активном режиме работы.
1166
Oversize defined too large
Задан слишком большой припуск.
1167
Number of teeth not defined
Не задано количество зубьев.
1168
Machining depth does not increase monotonously
Глубина обработки изменяется не монотонно.
1169
Infeed does not decrease monotonously
Величина врезания не уменьшается монотонно.
1170
Tool radius not defined correctly
Радиус инструмента задан неправильно.
1171
Mode for retraction to clearance height not possible
Выбранный режим отвода на безопасную высоту невозможен.
1172
Gear wheel definition incorrect
Неправильно задана геометрия зубчатого колеса.
1173
Probing object contains different types of dimension definition
Объект измерения содержит различные типы определения размеров.
Определение размеров содержит недопустимые символы.
1175
Actual value in dimension definition faulty
Фактическое значение в определении размеров задано некорректно.
1176
Starting point of hole too deep
Начальная точка отверстия расположена слишком глубоко.
1177
Dimension def.: Nominal value missing for manual pre-positioning
В описании размеров отсутствует номинальное значение для ручного предварительного позиционирования.
1178
A replacement tool is not available
Запасной инструмент отсутствует.
1179
OEM macro is not defined
Макрос OEM не определён.
1180
Measurement not possible with auxiliary axis
Измерение с использованием вспомогательной оси невозможно.
1181
Start position not possible with modulo axis
Начальное положение невозможно для модульной оси.
1182
Function only possible if door is closed
Функция доступна только при закрытой защитной двери.
1183
Number of possible records exceeded
Превышено допустимое количество записей.
1184
Inconsistent machining plane due to axis angle with basic rotation
Несогласованная рабочая плоскость из-за угла оси при базовом повороте.
1185
Transfer parameter contains an impermissible value
Передаваемый параметр содержит недопустимое значение.
1186
Tooth width RCUTS is defined too large
Ширина зуба RCUTS задана слишком большой.
1187
Usable length LU of the tool is too small
Рабочая длина инструмента LU слишком мала.
1188
The defined chamfer is too large
Заданный размер фаски слишком велик.
1189
Chamfer angle cannot be machined with the active tool
Активным инструментом невозможно обработать фаску с заданным углом.
1190
The allowances do not define any stock removal
Заданные припуски не предусматривают снятия материала.
1191
Spindle angle not unique
Угол шпинделя определён неоднозначно.
Как определить причину ошибки HEIDENHAIN iTNC 640
При появлении сообщения об ошибке на экране iTNC 640 необходимо установить, к какой части системы относится неисправность. Само по себе отображение ошибки не означает, что повреждён монитор или пульт управления. Система ЧПУ контролирует большое количество технологических и аппаратных параметров, поэтому сообщение может относиться к управляющей программе, измерительным циклам, инструменту, кинематике станка, периферийным устройствам или конфигурации оборудования.
Первоначально необходимо зафиксировать полный текст сообщения и его номер. Важны также обстоятельства возникновения ошибки: появляется ли она непосредственно после включения, во время загрузки системы, при запуске управляющей программы или после продолжительной работы станка. Если ошибка возникает одновременно с пропаданием изображения, мерцанием дисплея или перезагрузкой панели, необходимо дополнительно проверить аппаратную часть монитора и цепи питания.
Когда сообщение появляется при выполнении конкретного NC-блока, следует проверить управляющую программу и параметры соответствующего цикла. Например, сообщения о неправильном радиусе инструмента, недопустимой глубине обработки или противоречивых измерительных данных обычно относятся к программным параметрам. Ремонт дисплея в такой ситуации не устранит первопричину.
Если одновременно с сообщением перестают реагировать клавиши, изображение зависает или панель периодически отключается, требуется отдельная диагностика пульта. Возможными причинами являются нарушение питания, неисправность электронных компонентов, повреждение интерфейсных соединений или внутренний дефект управляющей платы.
Особенно важно отличать программную остановку от аппаратного отказа. При программной остановке интерфейс может оставаться полностью работоспособным, позволяя оператору прочитать сообщение и выполнить предусмотренные действия. При аппаратной неисправности устройство может не реагировать на команды, терять изображение, самостоятельно перезапускаться или полностью прекращать работу.
Что означает отсутствие изображения при включении станка
Если после подачи питания монитор HEIDENHAIN не показывает изображение, необходимо определить, запускается ли сама панель. Проверяется наличие признаков включения, состояние индикаторов, работа подсветки и реакция устройства на управляющие сигналы. Внешние признаки позволяют предварительно определить направление диагностики, однако окончательное заключение делается после проверки внутренних электрических цепей.
При полном отсутствии признаков запуска возможна неисправность входной цепи питания, преобразователя напряжения или электронной платы. Если устройство включается, но дисплей остаётся чёрным, необходимо проверить подсветку, дисплейный модуль и передачу видеосигнала. В некоторых случаях проблема связана с нарушением контакта в соединительном шлейфе.
Отдельная ситуация — появление изображения на несколько секунд с последующим отключением. Такой симптом может быть вызван нестабильной работой блока питания, перегревом компонентов, неисправностью преобразователя подсветки или защитным отключением электронного узла. Для выявления причины требуется проверка устройства в условиях, позволяющих воспроизвести дефект.
Почему монитор HEIDENHAIN показывает полосы и искажённое изображение
Полосы на экране, мерцание, искажение цветов и появление отдельных светлых или тёмных участков могут свидетельствовать о повреждении дисплейного модуля либо нарушении передачи сигнала. В некоторых случаях дефект проявляется только при определённом положении кабеля или после прогрева устройства.
При диагностике проверяется состояние соединений между дисплейной матрицей и платой управления. Особое внимание уделяется шлейфам, разъёмам, контактным площадкам и электронным компонентам, участвующим в формировании изображения. Если повреждена матрица, возможность её восстановления оценивается отдельно с учётом конструкции панели и доступности совместимого компонента.
Если изображение искажается периодически, необходимо исключить нестабильность питания и нарушение контакта. Замена матрицы без проверки остальных узлов может оказаться неэффективной, поскольку неисправность способна сохраниться даже после установки другого дисплейного модуля.
Перезапуск монитора или пульта управления HEIDENHAIN может происходить из-за нестабильного напряжения питания, неисправности электронных компонентов, перегрева или нарушения внутренних соединений. Иногда панель запускается нормально после отключения и повторной подачи питания, но через определённое время неисправность повторяется.
Для поиска причины необходимо проверить цепи питания под нагрузкой, состояние преобразователей и стабилизаторов напряжения, а также электронные компоненты, подверженные температурному воздействию. При необходимости проводится длительное функциональное тестирование после устранения выявленных дефектов.
Если перезагрузка сопровождается появлением диагностического сообщения, его необходимо зафиксировать. Это поможет отделить неисправность самой панели от проблем внешнего оборудования или управляющей системы. Не рекомендуется многократно включать устройство при наличии признаков короткого замыкания, перегрева или запаха перегретых компонентов.
Ремонт дисплея и электронной платы монитора HEIDENHAIN
Электронная часть промышленного монитора включает несколько функциональных узлов, обеспечивающих питание, управление дисплеем, формирование изображения и обмен сигналами с системой ЧПУ. Выход из строя одного из этих компонентов способен привести к полной или частичной потере работоспособности устройства.
При ремонте электронной платы исследуется состояние печатных проводников, контактных соединений, разъёмов и установленных компонентов. Проверяются цепи питания, стабилизаторы, преобразователи напряжения, конденсаторы, защитные элементы и полупроводниковые компоненты. При наличии признаков перегрева дополнительно оценивается состояние монтажных площадок и качество пайки.
Одной из распространённых причин отказов является старение компонентов блока питания. Со временем электрические параметры отдельных элементов изменяются, что приводит к нестабильности выходного напряжения. В результате монитор может не запускаться, периодически отключаться или работать с нарушениями изображения.
При обнаружении неисправных элементов определяется возможность их замены с сохранением необходимых электрических характеристик. Использование неподходящих компонентов может привести к повторному отказу или нарушению работы всей панели. Поэтому при подборе заменяемых деталей учитываются параметры оригинального элемента, условия эксплуатации и конструктивные ограничения.
Если обнаружено повреждение печатной платы, оценивается степень разрушения токопроводящих дорожек и контактных площадок. Локальные дефекты в отдельных случаях поддаются восстановлению. При значительном повреждении платы или многослойных соединений возможность ремонта определяется индивидуально.
После выполнения электронного ремонта необходимо проверить устройство в рабочем режиме. Важно убедиться, что монитор стабильно запускается, не теряет изображение, не перегревается и корректно реагирует на управляющие сигналы. Проверка должна подтверждать устранение первоначального дефекта, а не только кратковременное появление изображения после включения.
Ремонт подсветки и дисплейного модуля HEIDENHAIN
Подсветка является важной частью дисплейного устройства. При её неисправности изображение может сохраняться, но становится практически невидимым. В некоторых случаях экран светится неравномерно, появляются затемнённые зоны или яркость заметно снижается по мере эксплуатации.
При диагностике необходимо определить, связана ли проблема с источниками света, драйвером подсветки, управляющей электроникой или цепями питания. Если неисправность находится в преобразователе, замена самого дисплейного модуля не всегда требуется. Если повреждены элементы подсветки, оценивается возможность восстановления соответствующего узла.
При дефектах матрицы рассматриваются характер повреждения и возможность замены дисплейного компонента. Необходимо учитывать размеры, тип подключения, электрические параметры и особенности конструкции оригинальной панели HEIDENHAIN. Внешне похожий дисплей не обязательно является технически совместимым.
После ремонта проверяется равномерность подсветки, устойчивость изображения и отсутствие повторного появления дефекта. Также оценивается работа устройства после продолжительного включения, поскольку отдельные неисправности проявляются только при нагреве.
Восстановление клавиатуры и органов управления HEIDENHAIN
Клавиатура панели оператора обеспечивает ввод команд и управление технологическими функциями станка. Нарушение работы даже нескольких клавиш может существенно осложнить эксплуатацию оборудования. Особенно критичны неисправности кнопок, которые используются для выбора режимов, подтверждения действий и навигации по интерфейсу.
При диагностике клавиатуры проверяется реакция отдельных клавиш, состояние контактных элементов, соединительных шлейфов и электронной платы. Если обнаружены загрязнения, окисление или механическое повреждение, определяется возможность восстановления контактной группы или замены соответствующего элемента.
Когда несколько клавиш перестают работать одновременно, необходимо проверить общие цепи клавиатурной матрицы и контроллер. Такая неисправность не всегда связана с одновременным износом нескольких кнопок. Причиной может быть повреждение одного соединения, которое влияет на работу целой группы элементов ввода.
Самопроизвольное срабатывание клавиш требует особенно внимательной проверки. Оно может возникать вследствие нарушения изоляции, попадания влаги, повреждения проводников или дефекта контроллера. Простая очистка панели не всегда устраняет такую неисправность.
После восстановления проверяется каждая доступная клавиша и переключатель. Необходимо убедиться, что команды регистрируются корректно, отсутствуют ложные срабатывания, а механические элементы имеют нормальный ход. Также оценивается состояние корпуса и креплений, поскольку механическая деформация способна повторно повредить отремонтированные компоненты.
Ремонт мониторов ЧПУ и пультов HEIDENHAIN в Тольятти
Сервисный центр «РемПромЭл» принимает на диагностику и ремонт промышленные мониторы ЧПУ HEIDENHAIN, панели оператора и пульты управления, используемые на металлообрабатывающих станках. Мы помогаем восстановить работоспособность оборудования при отсутствии изображения, неисправности подсветки, повреждении электронных плат, отказе клавиатуры и нестабильной работе органов управления.
Если требуется ремонт монитора ЧПУ HEIDENHAIN в Тольятти, специалисты сервисного центра проведут диагностику и определят возможные способы устранения неисправности. При ремонте учитываются конструкция устройства, характер повреждения, состояние электронных компонентов и возможность восстановления оригинальных функциональных узлов.
Также выполняется ремонт пульта управления HEIDENHAIN при отказе клавиш, нарушении работы кнопок, повреждении соединений и неисправности электронной части панели. Перед началом восстановительных работ определяется причина отказа, чтобы исключить замену исправных компонентов.
**Условия обслуживания:** оборудование принимается в сервисный центр. Выезд специалистов на предприятия заказчика не осуществляется. Стоимость ремонта определяется после диагностики и согласования объёма работ. На выполненный ремонт предоставляется гарантия сроком 1 год.
Для предварительной оценки неисправности можно сообщить модель монитора или пульта, обозначение системы управления, описание симптомов и характер появления ошибки. Если на экране отображается сообщение iTNC 640, желательно предоставить его фотографию или точный текст.
Обращение в «РемПромЭл» позволяет получить техническую оценку состояния промышленного оборудования и определить целесообразность его восстановления. Мы ориентируемся на устранение фактической причины отказа, а не только внешних проявлений неисправности.
От чего зависит стоимость ремонта HEIDENHAIN
Цена ремонта монитора или пульта HEIDENHAIN зависит от характера неисправности, сложности демонтажа и восстановления электронных компонентов, доступности необходимых деталей и объёма последующих проверок. Поэтому корректно назвать окончательную стоимость без диагностики невозможно.
При неисправности подсветки объём работ может отличаться от восстановления платы управления или замены дисплейного модуля. Аналогично ремонт клавиатуры пульта может потребовать локального восстановления контактов либо более сложного вмешательства в электронную часть панели.
На стоимость также влияет состояние оборудования. Если устройство длительное время эксплуатировалось с нестабильным питанием, перегревом или последствиями попадания влаги, могут обнаружиться дополнительные повреждения. В таком случае необходимо оценить состояние нескольких функциональных узлов.
После диагностики заказчику сообщается характер неисправности, предполагаемый объём восстановления и стоимость работ. Ремонт выполняется после согласования условий. Такой порядок позволяет заранее понимать содержание предстоящих работ и избежать необоснованных расходов.
Этапы ремонта мониторов и пультов HEIDENHAIN
Этап 1. Приём оборудования
В сервисный центр передаётся неисправный монитор, пульт управления или панель оператора HEIDENHAIN. Фиксируются модель устройства, маркировка, сведения о станке и описание обнаруженных неисправностей.
Этап 2. Первичная диагностика
Проверяется общее состояние оборудования, наличие механических повреждений, следов перегрева, загрязнений и нарушения электрических соединений. Анализируются симптомы, проявляющиеся при включении и работе устройства.
Этап 3. Проверка электронных узлов
Исследуются цепи питания, электронные платы, дисплейный модуль, подсветка, клавиатура, разъёмы и соединительные элементы. Определяется неисправный компонент и причина отказа.
Этап 4. Согласование стоимости
После определения характера неисправности рассчитывается стоимость восстановления. Заказчику сообщается предполагаемый объём работ, после чего ремонт проводится по согласованным условиям.
Этап 5. Восстановление работоспособности
Выполняется ремонт или замена неисправных компонентов, восстановление контактных соединений, устранение дефектов электронных плат и другие необходимые работы в пределах согласованного объёма.
Этап 6. Контрольная проверка
После ремонта проверяется запуск устройства, стабильность питания, качество изображения, работа подсветки и органов управления. По возможности проводится проверка основных функций панели в условиях, соответствующих её назначению.
Этап 7. Выдача оборудования и гарантия
После завершения проверки оборудование возвращается заказчику. На выполненные ремонтные работы сервисный центр «РемПромЭл» предоставляет гарантию сроком 1 год.
Почему важно доверять ремонт HEIDENHAIN специализированному сервисному центру
Мониторы и пульты промышленного ЧПУ отличаются от бытовой электроники конструкцией, условиями эксплуатации и требованиями к стабильности работы. Неправильное вмешательство может привести к повреждению платы, дисплейного модуля или интерфейсных соединений. Особенно опасны попытки устранить неисправность без предварительного определения её причины.
При ремонте необходимо учитывать электрические параметры компонентов, особенности соединений и функциональное назначение каждого узла. Например, установка неподходящего источника питания способна вызвать повторный отказ, а неправильное подключение дисплейного модуля может привести к его повреждению.
Профессиональная диагностика позволяет определить, действительно ли неисправен монитор, или проблема находится в системе управления станком, внешнем кабеле либо периферийном оборудовании. Это особенно важно при появлении сообщений iTNC 640, которые могут быть связаны с программой обработки и настройками оборудования, а не с аппаратной частью панели.
При выборе сервисного центра следует обращать внимание на возможность диагностики электронных компонентов, условия проведения ремонта, порядок согласования стоимости и предоставляемые гарантийные обязательства. В «РемПромЭл» в Тольятти восстановление выполняется в сервисном центре, без выезда специалистов на территорию заказчика.
Когда необходимо обратиться за ремонтом монитора или пульта HEIDENHAIN
Не следует откладывать диагностику, если дисплей периодически теряет изображение, появляются полосы, экран мерцает или подсветка работает нестабильно. Аналогично необходимо реагировать на отказ отдельных клавиш, самопроизвольное срабатывание кнопок, зависание интерфейса и повторяющиеся перезапуски панели.
Если оборудование полностью перестало включаться, рекомендуется прекратить попытки запуска до определения причины отказа. При подозрении на неисправность блока питания, короткое замыкание или перегрев дальнейшая эксплуатация может увеличить объём повреждений.
Для обращения в сервисный центр желательно подготовить сведения о модели устройства, системе ЧПУ и характере неисправности. Если проблема сопровождается сообщением об ошибке, полезно приложить фотографию экрана. Это позволит специалистам получить больше исходной информации для предварительной оценки.
Своевременный ремонт монитора ЧПУ HEIDENHAIN и восстановление пульта управления помогают вернуть оператору возможность полноценно взаимодействовать с системой станка. В зависимости от характера неисправности можно восстановить отдельные электронные узлы без необходимости замены всего устройства.
Заказать ремонт HEIDENHAIN в сервисном центре «РемПромЭл»
Если монитор или пульт управления HEIDENHAIN неисправен, не отображает информацию, не реагирует на нажатия или периодически отключается, обратитесь в сервисный центр «РемПромЭл» в Тольятти. Мы проведём диагностику, определим причину отказа и предложим варианты восстановления оборудования.
Принимаем на ремонт промышленные мониторы, панели оператора и пульты управления HEIDENHAIN. Работаем с неисправностями дисплейных модулей, подсветки, электронных плат, клавиатур и внутренних соединений. Стоимость определяется после диагностики и согласования.
Ремонт выполняется в сервисном центре. Выезд на предприятия заказчика не предусмотрен. Гарантия на выполненные ремонтные работы — 1 год.
Оставьте заявку через форму на сайте, укажите модель оборудования и опишите неисправность. Специалисты «РемПромЭл» смогут определить, какая дополнительная информация потребуется для рассмотрения обращения.
Часто задаваемые вопросы о ремонте мониторов и пультов HEIDENHAIN
Сколько стоит ремонт монитора ЧПУ HEIDENHAIN в Тольятти?
Стоимость ремонта зависит от модели монитора, характера неисправности и необходимых восстановительных работ. Цена определяется после диагностики электронных компонентов, дисплейного модуля, подсветки и цепей питания. Перед началом ремонта стоимость и объём работ согласовываются с заказчиком.
Можно ли отремонтировать монитор HEIDENHAIN, если экран не включается?
Да, возможность восстановления определяется после диагностики. Отсутствие изображения может быть вызвано неисправностью блока питания, дисплейной матрицы, подсветки, управляющей платы или внутренних соединений. В зависимости от результатов проверки определяется способ ремонта.
Выполняет ли «РемПромЭл» ремонт пультов управления HEIDENHAIN?
Да, сервисный центр принимает пульты управления HEIDENHAIN с неисправностями клавиатуры, кнопок, переключателей, электронных плат и соединительных элементов. Возможность восстановления конкретной модели определяется после технической диагностики.
Какие неисправности iTNC 640 связаны с монитором?
С неисправностью монитора могут быть связаны отсутствие изображения, мерцание, полосы, неправильная яркость, самопроизвольное отключение и нестабильная работа дисплея. Однако программные сообщения FN 14: ERROR обычно относятся к выполнению управляющей программы и сами по себе не подтверждают аппаратную неисправность монитора.
Ремонтирует ли сервисный центр клавиатуру HEIDENHAIN, если не работают отдельные кнопки?
Да, проводится диагностика клавиш, контактных элементов, соединительных шлейфов и электронной части пульта. После определения причины отказа оценивается возможность восстановления неисправных элементов.
Можно ли восстановить монитор HEIDENHAIN с полосами на экране?
Возможность ремонта зависит от причины появления полос. Неисправность может быть связана с дисплейной матрицей, шлейфом, контактами или электронной платой. После диагностики определяется, какой компонент необходимо восстановить или заменить.
Работает ли «РемПромЭл» с системами HEIDENHAIN iTNC 530 и iTNC 640?
Сервисный центр принимает на диагностику мониторы и пульты управления, используемые с различными поколениями систем ЧПУ HEIDENHAIN, включая оборудование станков с iTNC 530 и iTNC 640. Возможность выполнения конкретных работ уточняется по модели устройства и характеру неисправности.
Осуществляется ли выезд специалиста на предприятие заказчика?
Нет, сервисный центр «РемПромЭл» не оказывает услуги с выездом специалистов на предприятия заказчика. Диагностика и ремонт выполняются в сервисном центре. Неисправное оборудование необходимо передать для проведения технической проверки.
Какую гарантию предоставляет «РемПромЭл» на ремонт HEIDENHAIN?
На выполненные ремонтные работы предоставляется гарантия сроком 1 год. Условия гарантии уточняются при оформлении заказа на ремонт.
Как заказать ремонт монитора или пульта HEIDENHAIN в Тольятти?
Для обращения в сервисный центр необходимо оставить заявку на сайте, указать модель оборудования и описать проявления неисправности. Для предварительной оценки желательно приложить фотографию маркировки устройства и снимок сообщения об ошибке, если оно отображается на экране.